

En drejebænk drejer emnet, mens skæreværktøjet bevæger sig ind i det. En fræser gør det modsatte: fræseren roterer, mens emnet forbliver fastspændt på bordet. Den enkelte kinematiske forskel driver næsten enhver anden kontrast mellem de to maskintyper - de former, de producerer, de operationer, de udfører, den arbejdsholdning, de kræver, og den måde, produktionen planlægges omkring dem.
Hvis du køber CNC-udstyr til et maskinværksted eller en produktionsafdeling, bør denne sondring være dit udgangspunkt. Vælg det korrekte maskinprincip, og resten - spindelhastighed, aksevandring, værktøj, automatiseringsmuligheder - falder på plads omkring de dele, du laver. Vælg forkert, og maskinen vil kæmpe med dine dele, uanset hvor avanceret dens kontrolsystem er.
Denne vejledning forklarer forskellen mellem en mølle og en drejebænk fra et praktisk perspektiv på værkstedet, herunder vigtige sammenligninger, typiske applikationer og den udvælgelseslogik, som udstyrskøbere faktisk bruger.
Arbejdsprincippet: Hvilken del drejer?
På en drejebænk monteres emnet i en borepatron, en spændetang eller mellem centre. Spindlen roterer delen med skærehastighed, mens et enkeltpunkts skæreværktøj, der holdes i en revolver eller værktøjsstolpe, bevæger sig langs X- og Z-akserne for at fjerne materiale. Fordi selve delen roterer, er hver funktion produceret på en standard drejebænk naturligt koncentrisk med spindelaksen. Aksler, flanger, gevindbolte, lejesæder og remskiver er alle fremstillet efter dette roterende emne-princip.
På en fræsemaskine er arrangementet omvendt. Emnet er fastspændt til maskinbordet, og en roterende flerpunktsskærer bevæger sig hen over det i flere akser - sædvanligvis X, Y og Z, med yderligere roterende akser på mere avancerede bearbejdningscentre. Da emnet ikke roterer, kan værktøjet nærme sig det fra enhver retning og generere flade flader, slidser, lommer, vinklede funktioner og komplekse tredimensionelle konturer.
Den praktiske konsekvens er enkel: en drejebænk skaber symmetri omkring én rotationsakse, mens en mølle skaber funktioner, der refererer til planer og datum. Runde dele drejes derfor; blokformede eller pladeformede dele fræses.
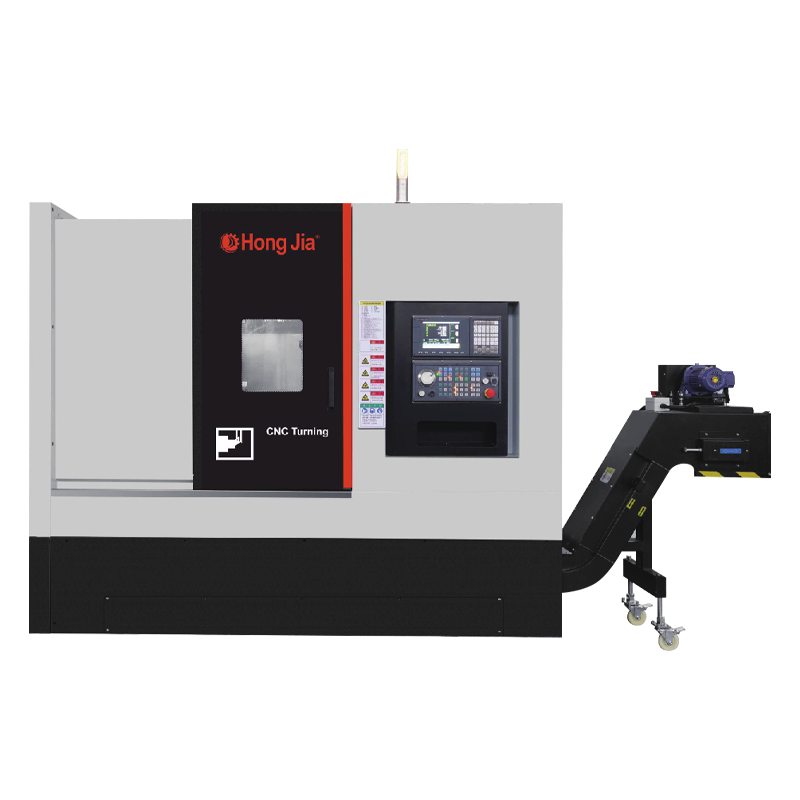
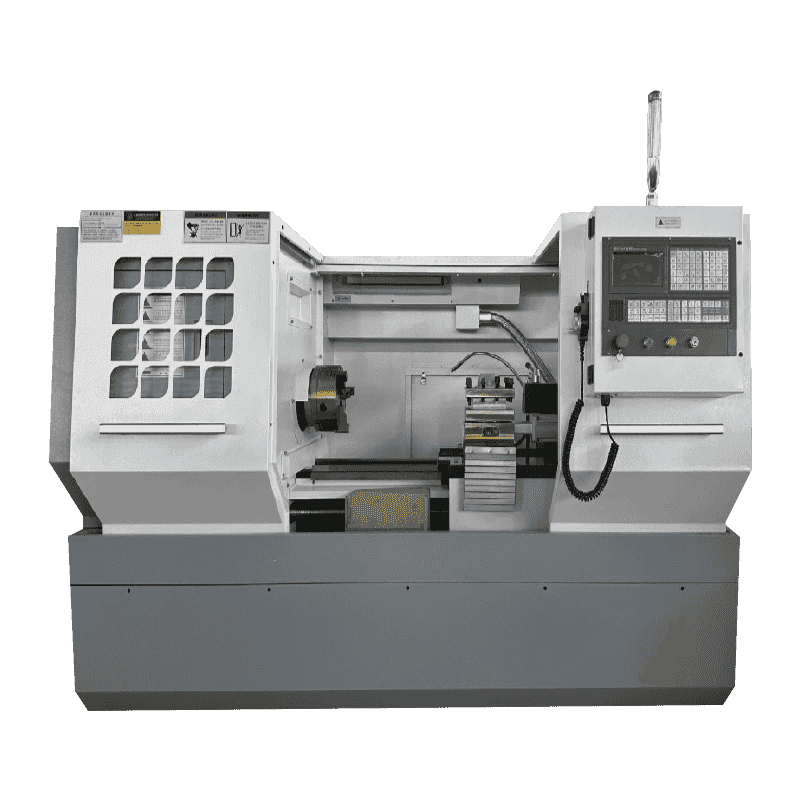 CK6140 Højpræcisions CNC vandret drejebænk til aksel- og skivebearbejdning Denne drejebænk er ideel til runde, symmetriske dele som aksler og skiver. Dens laserkontrollerede aksenøjagtighed og stive støbte leje sikrer stabil præcision, hvilket gør den til et praktisk valg, når drejeoperationer dominerer din arbejdsgang. Se produkt →
Mill vs Drejebænk: Key Differences at a Glance
Tabellen nedenfor sammenligner de to maskiner side om side, så den operationelle kontrast er nem at vurdere.
| Sammenligningspunkt | Lathe | Fræsemaskine |
|---|---|---|
| Primær bevægelse | Arbejdsemnet roterer | Skæreværktøj roterer |
| Værktøjstype | Et-punkt skæreværktøj | Flerpunkts roterende fræser |
| Typisk delgeometri | Rund og aksesymmetrisk | Prismatisk med flade sider og huller |
| Fælles operationer | Drejning, beklædning, gevindskæring, boring, rilling | Planfræsning, endefræsning, boring, anboring, konturering |
| Arbejdshold | Chuck, spændetang, centrerer | Maskinskruestik, klemmer, armaturer |
| Egner sig bedst til | Aksler, bøsninger, remskiver, flanger, ringe | Beslag, huse, forme, manifold, plader |
Delgeometri: runde komponenter vs prismatiske komponenter
Hvis et emne har en rotationsakse og kan holdes i en borepatron, er det næsten altid en drejebænk. Motoraksler, drivremskiver, bøsninger, hydrauliske fittings, gevindstænger og ventilstammer produceres effektivt på CNC-drejebænke og drejecentre. Det roterende emne bevarer stærk koncentricitet mellem alle drejede diametre, og enkeltpunktsdrejning efterlader en glat, ensartet overfladefinish, der er svær at matche med enhver anden skæreproces.
Fræsemaskiner tager over, når delen består af plane overflader, præcise hulmønstre, slidser, vinkler eller lukkede hulrum. Gearkassehuse, maskinbaser, manifoldplader, formindsatser og elektroniske kabinetter er typiske fræseemner. Et vertikalt bearbejdningscenter med en automatisk værktøjsskifter kan fræse disse funktioner, bore og bore huller og færdiggøre komponenten i én fastspænding, hvilket reducerer opsætningstiden og undgår toleranceakkumulering.
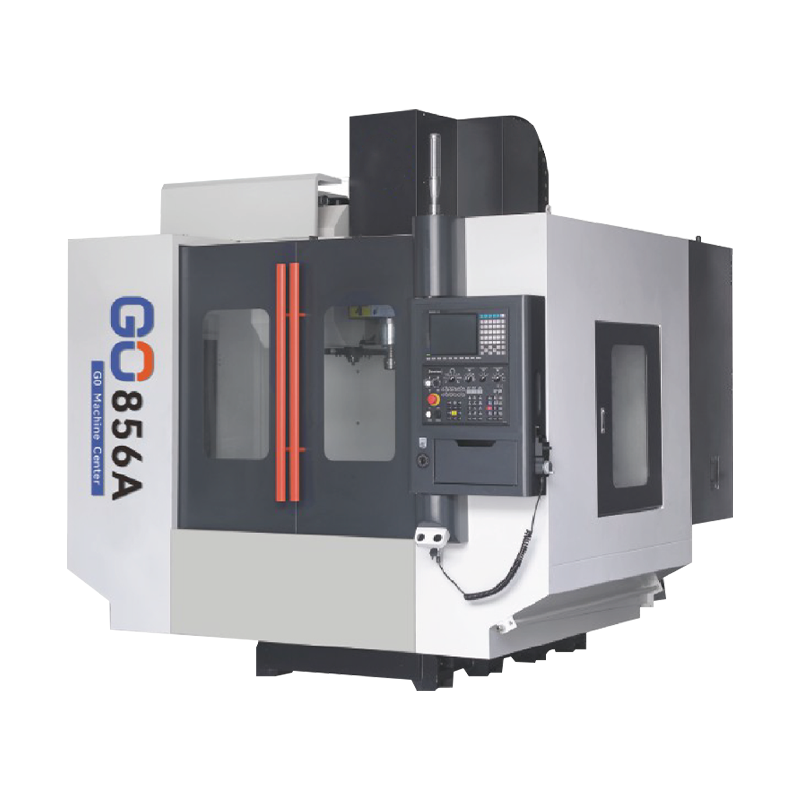
 1165A High-Speed Heavy-Duty vertikalt bearbejdningscenter Til flade overflader, hulmønstre, slidser og hulrum tilbyder dette bearbejdningscenter høj hastighed og præcision. Dens automatiske værktøjsskifter og stive struktur understøtter fræsning, boring og anboring i én opsætning, hvilket reducerer cyklustiden. Se produkt →
Nogle dele krydser grænsen. En aksel med en kilegang drejes for eksempel først for dens diametre og monteres derefter på en mølle til slidsen. Når dette mønster dukker op i dit ordremix, bliver det at eje begge maskintyper den praktiske løsning.
Drift og praktiske produktionsforskelle
Hver maskintype har sit eget udvalg af standardoperationer. At kende disse hjælper dig med at matche udstyr til de jobs, du citerer.
Kerne drejebænke operationer
- Drejning — bearbejdning af den udvendige diameter af et roterende emne langs dets længde
- Facing — producerer en flad endeflade vinkelret på spindelaksen
- Gevind — skæring af indvendigt eller udvendigt gevind med et enkeltpunktsværktøj
- Boring — forstørrelse og efterbehandling af eksisterende huller ved hjælp af et enkeltpunktsværktøj
- Rilning og opskæring — skæring af smalle fordybninger eller adskillelse af færdige dele fra stangen
Kernefræseoperationer
- Planfræsning — generering af plane overflader ved hjælp af fladen på en roterende fræser
- Endefræsning — skæring af slidser, profiler, lommer og skuldre med fræserens sidekanter
- Boring — fremstilling af huller med roterende spiralbor, manuelt eller gennem en værktøjsskifter
- Anboring — skæring af indvendige gevind med en roterende maskinhane
- Contouring — fremstilling af to- og tredimensionelle profiler gennem multi-akse fremføring
Præcisionsadfærd adskiller sig også. Drejebænke udmærker sig ved rundhed og koncentricitet, fordi hver drejet diameter genereres fra en rotation af delen. Fræsemaskiner udmærker sig ved planhed, firkantethed og hulpositionsnøjagtighed, fordi disse funktioner er refereret fra maskinens faste måder snarere end fra en roterende spindelakse.
Sådan vælger du mellem en mølle og en drejebænk
Brug følgende beslutningslogik i rækkefølge, når du planlægger din udstyrsliste.
- Start med delens geometri. En rotationssymmetrisk del hører hjemme på en drejebænk; en blok, plade eller beslag med bearbejdede flader og huller hører til på en mølle.
- Identificer de kritiske dimensioner. Hvis hovedtolerancerne er på diametre, gevind og flader vinkelret på centerlinjen, skal du vælge en drejebænk. Hvis de er på flade overflader, slidser og hulmønstre, skal du vælge en mølle.
- Overvej batchstørrelse og cyklustid. En CNC drejebænk er meget effektiv til højvolumendrejning af runde emner, mens et bearbejdningscenter passer til partier, der kombinerer flere operationer på forskellige flader i en armatur.
- Evaluer sekundære operationer. Hvis de fleste dele har brug for både drejning og fræsning, planlæg en to-maskine arbejdsgang eller se på et drejningscenter.
- Kontroller emnestørrelse og vægt. Korte dele med stor diameter er ofte nemmere at bearbejde på en lodret drejebænk, mens lange aksler er bedre på vandrette drejecentre.
Maskinorientering har også betydning. Hvis dine dele er store i diameter og korte i længden, kan en lodret drejebænk være et smartere valg end en vandret maskine. Vores sammenligning af lodret drejebænk vs vandret drejebænk forklarer denne beslutning i praktiske termer.
Når du har brug for begge dele: Byg et afbalanceret maskinmix
I praksis vælger et moderne maskinværksted sjældent mellem en mølle og en drejebænk - de mest alsidige butikker installerer begge dele. En typisk arbejdsgang sender runde emner til et vandret drejningscenter til drejning med udvendig og indvendig diameter, hvorefter delen flyttes til et lodret bearbejdningscenter til planfræsning, boring og anboring af monteringsfunktioner. Disse to maskintyper supplerer hinanden, og tilsammen giver de en butik mulighed for at citere et meget bredere udvalg af fremstillingsopgaver.
Hvis du er ny i processen, skal du først gennemgå de grundlæggende principper. Vores guide til CNC drejning og fræseteknologi skitserer de grundlæggende operationer, maskinstrukturer og emnekategorier bag begge processer.
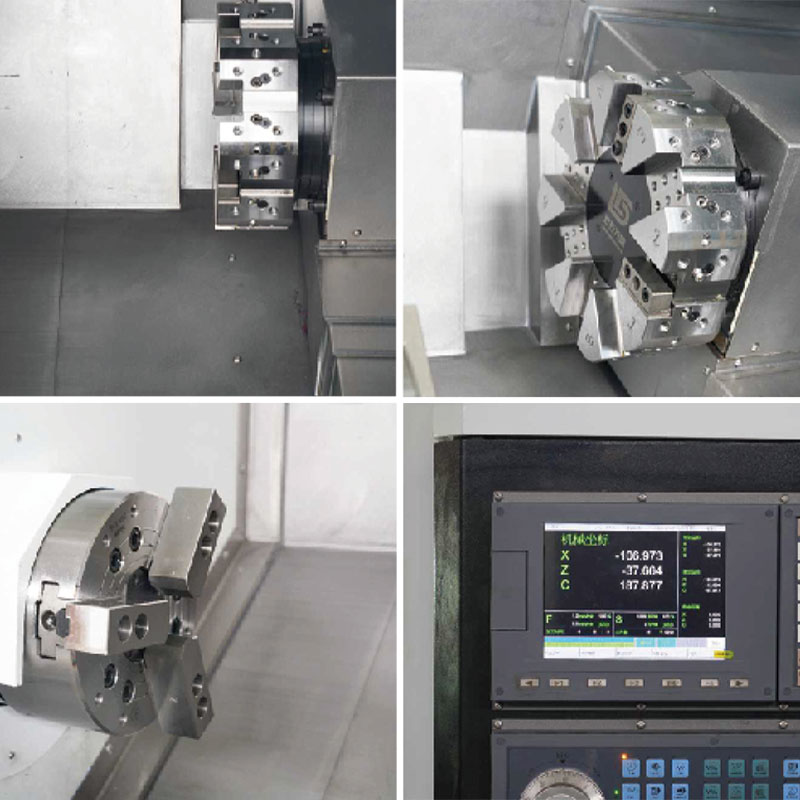 NC-106 vandret drejecenter med fræsemuligheder Dette drejecenter kombinerer drejning med boring, boring og fræsning, hvilket reducerer emneoverførsler. Dens kraftige støbte seng og servostyringer bevarer nøjagtigheden, hvilket gør den velegnet til komplekse dele i krævende industrier. Se produkt →
Bundlinjen
Forskellen mellem en mølle og en drejebænk kommer ned til, hvilken komponent der sørger for skærebevægelsen. Når emnet roterer, og værktøjet forbliver relativt fast, er det en drejebænk. Når fræseren roterer, og emnet er fastspændt, er det en fræser. Vælg først i henhold til delens geometri: runde og symmetriske dele peger mod drejning; flade, blokerede eller huldominerede dele peger mod fræsning. Hvis dit produktionsmix omfatter begge dele - den almindelige situation inden for bearbejdning - planlæg, at drejecentre og bearbejdningscentre skal arbejde side om side, og match hver maskines størrelse, kraft og konfiguration til de specifikke emner, du skal producere.