




Tøv ikke med at kontakte, når du har brug for os!
 Hjem / Nyheder / Industri -nyheder / Flerakset bearbejdning: typer, fordele og hvordan man vælger det rigtige udstyr
Flerakset bearbejdning: typer, fordele og hvordan man vælger det rigtige udstyr
 2026.09.23
 Industri -nyheder
QC har netop afvist det tredje parti af en manifoldstøbning, fordi to vinklede porte ikke er på linje. Denne afvisning er det øjeblik, de fleste maskinværksteder begynder at læse om flerakset bearbejdning. Når et emne skal fastspændes igen for at nå vinklede eller buede funktioner, genindfører hver ny opsætning justeringsfejl, fastspændingsslid og operatørens dømmekraft. Flerakset bearbejdning holder delen i én fastspænding og lader værktøjet nå det fra flere retninger, hvilket er grunden til, at luftfarts- og medicinske producenter har brugt det i årtier. Det umiddelbare resultat er snævrere tolerancer og kortere gennemløbstider; det større resultat er en forudsigelig første del-korrekt proces. Alligevel er maskinen kun halvdelen af løsningen: CAM-værktøjsstierne, arbejdsholdingen og programmørens erfaring afgør, om de ekstra akser rent faktisk tjener deres hold.
Hvad multi-akset bearbejdning faktisk betyder
CNC-maskiner beskriver bevægelse med koordinatakser. De tre lineære akser er X, Y og Z. En roterende akse, der drejer rundt om X, er A-aksen, omkring Y er B-aksen, og omkring Z er C-aksen. Når en maskine kombinerer lineære akser med mindst én roterende akse, bliver den en flerakset maskine. De fleste fireaksede maskiner bruger et roterende bord på C-aksen; femaksede maskiner tilføjer et vippespindelhoved, et vippebord eller begge dele. Sætningen 3 2 refererer til en femakset maskine, der bruges i positioneringstilstand, hvor de roterende akser bevæger sig i en vinkel og låser, og derefter skæres på samme måde som en treakset maskine.
Tabellen nedenfor sammenligner de konfigurationer, der dominerer jobbutikker, og den afvejning, hver enkelt medfører:
| Konfiguration | Bevægelse | Typiske dele | Hovedstyrke | Pas på |
|---|---|---|---|---|
| 3-akset | X, Y, Z lineær | Simple prismatiske dele, plader, lommer | Laveste pris, enkel programmering | Vinklede funktioner kræver stadig yderligere opsætninger |
| 4-akset (3 1) | X, Y, Z plus en roterende akse | Buede slidser, gearhuse, lange profiler | Roterende bevægelse til moderate omkostninger | Dellængde begrænset af borddiameter |
| 5-akse 3 2 | X, Y, Z plus to roterende akser | Beslag med vinklede porte, formbunde | Når fem sider i én opsætning | Mangler ægte samtidig fem-akset skæring |
| 5-akset samtidig | X, Y, Z plus interpolerede roterende akser | Løbehjul, turbinevinger, organiske former | Bedste overfladefinish og cyklustid | Den dyreste at programmere og verificere |
| Multi-tasking drejecenter | X, Z, Y, C-akse, anden spindel | Aksler med fræsede flade, krydshuller, excentriker | Hele delen færdig i én cyklus | Har brug for levende værktøjer og Y-akse-kapacitet |
Hvordan flerakset bearbejdning ændrer opsætningstænkning
Tilføjelse af akser tilføjer ikke blot bevægelse; det ændrer referencesystemet. På en 3-akset maskine skabes et vinklet hul ved at placere emnet på en vinklet fikstur, så hulpositionen afhænger af, hvor præcist den fikstur er fastspændt. På en flerakset maskine roterer maskinen selv delen eller værktøjet til den programmerede vinkel, og det eneste henføringspunkt, der betyder noget, er den kalibrerede roterende position. Fixturfejl holder op med at akkumulere.
Produktionssekvensen ændrer også form:
- Modellér delen i CAD og konverter den til CAM, hvorved hver funktion defineres i ét koordinatsystem.
- Simuler det komplette program, inklusive roterende bevægelse, værktøjsholderfrigang og bordvandring.
- Spænd emnet en gang, og probér eller angiv dets referencekanter.
- Kør cyklussen; maskinen positionerer roterende akser automatisk mellem snit.
- Inspicer færdige funktioner mod det samme koordinatsystem, fordi intet blev fastspændt igen.
Tolerancegevinsten kommer fra fjernelse af klemmer. En funktion bearbejdet efter den tredje re-clamp bærer den akkumulerede fejl fra alle tidligere opsætninger. Bearbejdning af den i den originale fastspænding holder datumet identisk, hvorfor butikker med 0,01 mm repeterbarhed ser færre skrotdele, selv når cyklustiden næsten ikke ændres.
Når flerakset bearbejdning betaler sig
Ikke hver del har brug for fem akser. Kandidaterne har en tendens til at dele nogle få karakteristika: vinklede huller, buede skinneoverflader, udkastede formvægge eller afbrudte snit, der kræver en konstant værktøjsorientering. De fem delfamilier nedenfor er de stærkeste kandidater:
- Strukturelle dele til rumfart – tyndvæggede beslag, ventilhuse og fittings med vinklede porte; prototyper og produktionsdele nyder samme nøjagtighed i én opsætning.
- Form- og matricekomponenter – kerner, indsatser og elektroder med trækflader, hvor en femakset finish undgår de trinmærker, der efterlades ved genspænding.
- Medicinske implantater og instrumenter – buede titaniumprofiler og sammensatte vinkelhuller, hvor stabil positionering beskytter følsom geometri.
- Automotive og motorcykel drivlinje dele – forbindelsesbeslag, motorhardware og pedalbokse, der skifter mellem revisioner og kræver hurtig gencitering.
- Hydraulik- og energikomponenter – ventilhuse og konnektorer med krydsborede porte, der skal mødes i midten af materialet uden at drive.
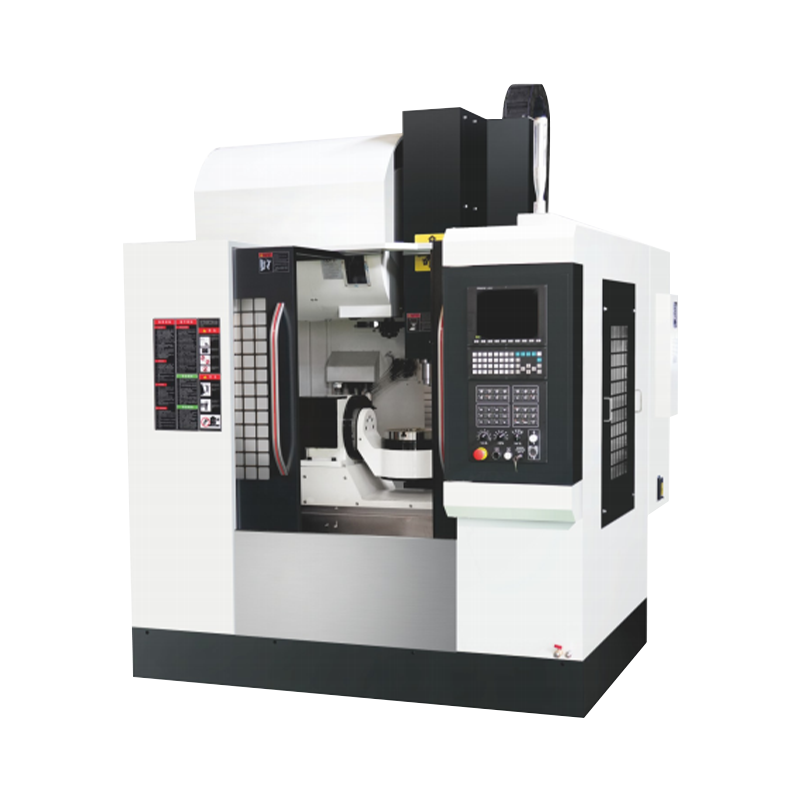
 1165A High-Speed Heavy-Duty bearbejdningscenter til stiv fræsning Dette kraftige bearbejdningscenter har en bred base, føringer med stort spændvidde og forspændte kugleskruer for at bevare stivheden under fræsning med roterende bord, hvilket gør det til et stærkt valg, når lange værktøjer kræver stabil skæring. Se produkt →
På fræsesiden afgør stivheden, om et drejebord leverer sin nominelle nøjagtighed. En letvægts VMC kan bøje sig, når et langt værktøj hænger over en roterende armatur; et kraftigt bearbejdningscenter med en højhastighedsspindel, såsom 1165A, absorberer denne belastning og holder værktøjspunktet stabilt, mens bordet vipper og roterer.
Flerakset drejning: Hvor bearbejdningscentre og drejebænke konvergerer
De fleste indledende artikler om flerakset bearbejdning taler om fræsecentre, men de største opsætningsreduktioner sker ofte på drejesiden. Et moderne flerakset drejecenter tilføjer en C-akse på hovedspindelen, en Y-akse på tårnet og ofte en anden spindel. En aksel, der engang krævede tre operationer, påspænding, sub-spindeloverførsel og derefter et separat fræsecenter, kan nu færdigbehandles i én cyklus.
 NC-106DS Dual-Spindle Automatisk Docking Drejecenter Med automatisk arbejdsemneoverførsel mellem hoved- og underspindler fuldender dette center begge ender af en aksel i én cyklus, hvilket reducerer klemfejl og understøtter drejning, boring, boring, fræsning og anboring til komplekse dele. Se produkt →
Det dobbelte spindel-design tager dette videre. I et automatisk docking-arrangement bevæger delen sig fra hovedspindelen til underspindelen uden at stoppe programmet. Begge ender af akslen er bearbejdet i samme cyklus, så funktionerne i anden betjening refererer til det første betjeningsdatum i stedet for en ny fastspænding. Det er derfor en dobbelt-spindlet automatisk docking-løsning er blevet standardsvaret for komplekse skafter med funktioner i begge ender.
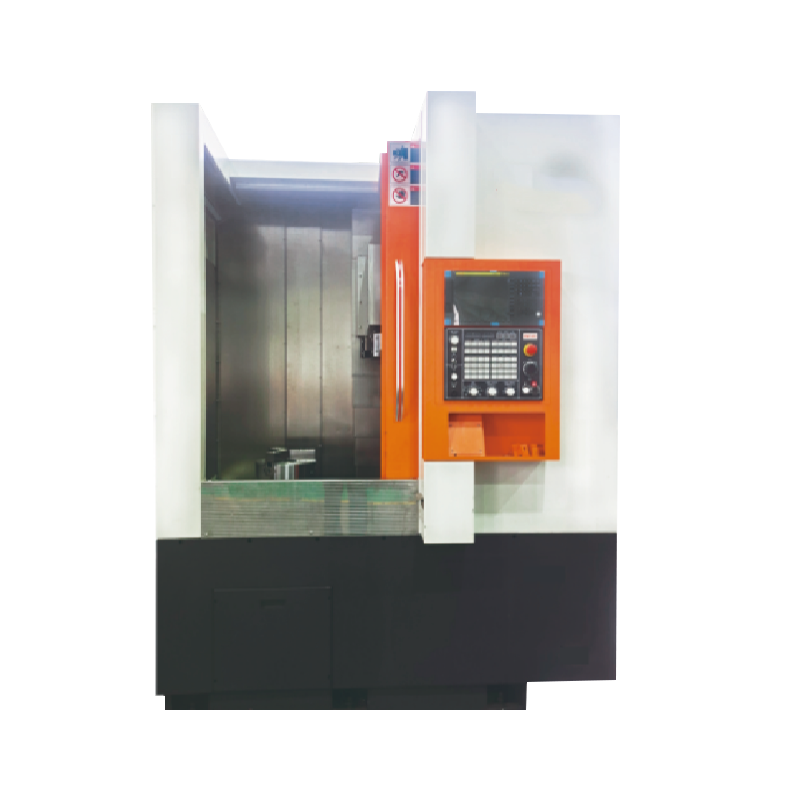
 T36P multifunktionsdrejecenter med boring og boring Denne maskine kombinerer drejning med boring og boring i en enkelt opsætning ved hjælp af en stiv struktur til kraftig skæring. Dens integrerede spindel og aftagelige kølemiddeltank passer til højproduktionsdele, der kræver krydshuller eller excentriske funktioner. Se produkt →
Den samme logik gælder for huller, slidser og flade. Et drejecenter med bore- og boreevne, såsom T36P, kombinerer drejede diametre med tværhulsboring, slidsfræsning og excentrisk boring. Delen forbliver fastspændt, mens revolverhovedet indekserer mellem operationer, så forholdet mellem den drejede diameter og det borede hul styres af maskinen i stedet for af en sekundær opsætning.
Hvad skal du tjekke, før du køber en multi-akset maskine
En maskine med flere akser forbedrer ikke automatisk butikken. Disse fem kontroller forhindrer de mest almindelige købsfejl:
| Tjek | Hvorfor det betyder noget |
|---|---|
| CAM-postprocessor | En multi-akse maskine er ubrugelig uden en verificeret post-processor; test det på selve kontrollen, før du skriver under. |
| Roterende akse nøjagtighed | Snekkegeartabeller viser tilbageslag, og borde med direkte drev koster mere; bede om angivne tal for tilbageslag og positionsnøjagtighed. |
| Kontrol og simulering | Fem-akse cykler har brug for højhastigheds-se fremad og undgå kollisioner; operatører har brug for disse værktøjer for at arbejde sikkert. |
| Inventar og værktøjsbudget | Roterende borde, bundplader og brugerdefinerede klemmer tilføjer en betydelig andel til maskinprisen; inkludere dem i dit investeringsafkast. |
| Uddannelse og service | Multi-akse programmering er en separat færdighed; bekræfte, at leverandøren kan træne dine programmører og levere fjerndiagnostik. |
For mange jobbutikker er det mest praktiske første skridt i flerakset arbejde vandret drejecenter med strømførende værktøj, fordi aksler, flanger og spindler normalt har brug for vinkelfræse- og borefunktioner, som et drejecenter kan nå i en enkelt fastspænding.
Produktionsvirkelighed: Hvad multiakse ikke løser
Flerakset bearbejdning fortjener sit ry, men det medfører også begrænsninger, der dukker op efter installationen. De fem mest almindelige overraskelser er:
- CAM-tiden flytter til kontoret – Samtidige værktøjsbaner tager længere tid at generere og verificere end de tre-aksede programmer, de erstatter.
- Cyklustiden kan stige – én maskine, der udfører arbejde tidligere fordelt på tre spindler, betyder, at maskinen går i tomgang, mens værktøjet indekserer, og delen overføres.
- Kollisionsrisikoen er højere – drejeborde og lange værktøjsholdere reducerer afstanden, så simulering er obligatorisk, ikke valgfri.
- Arbejdskuverten krymper – drejebordet hæver delen, og høje komponenter kan ramme spindelnæsen, før bordet afslutter sin vandring.
- Ændringer i operatørens færdigheder – sonderingsrutiner, værktøjsindstilling og inspektion i processen betyder mere end traditionel bearbejdningserfaring.
Den praktiske tilgang er at dirigere flerakset arbejde til de maskiner, hvor akseomkostningerne er berettigede, og at holde simple prismatiske dele på simpelt tre-akset udstyr. Butikker, der styrer blandingen, får bevidst det bedste udbytte af begge typer maskiner.
En nyttig øvelse: Tag de tre mest besværlige dele i butikken, tæl de opsætninger, de har brug for i dag, og pris de samme dele med fire-aksede og fem-aksede tilbud. Hvis antallet af opsætninger falder fra fire til én, opbygger business casen sig selv. Derfra bliver specifikationsspørgsmålet enklere: hvor meget rotationskapacitet, hvilken spindelhastighed og hvilken CAM-postprocessor. Flerakset bearbejdning er ikke en separat kategori af fremstilling; det er simpelthen det normale svar for dele, der nægter at blive færdiggjort i en firkantet fastspænding.
