

Tøv ikke med at kontakte, når du har brug for os!
 Hjem / Nyheder / Industri -nyheder / Købevejledning til fræsning M/C: Maskintyper, nøglespecifikationer og udvalgstips til butikker
Købevejledning til fræsning M/C: Maskintyper, nøglespecifikationer og udvalgstips til butikker
 2026.10.07
 Industri -nyheder
Hvad en fræsning M/C faktisk gør
En fræsning m/c fjerner materiale med en roterende fræser med flere tænder, mens emnet forbliver fastspændt til et bord. Den enkelte sætning adskiller fræsning fra drejning: på en drejebænk drejer delen, og værktøjet står stille; på en fræsemaskine drejer værktøjet, og delen føres forbi det.
Den forskel afgør, hvad hver maskine gør godt. Fordi fræsning er et afbrudt snit, hvor hver skærkant kun er i indgreb i en del af en omdrejning, håndterer den flade, slidser, lommer, skuldre, kilespor og konturformede overflader. Runde, aksialt symmetriske dele hører stadig til på en drejebænk.
De fleste moderne maskiner styres af CNC på tværs af tre til fem akser. Tre-akse modeller bevæger sig kun i X, Y og Z. Fire- og femaksede modeller tilføjer en eller to roterende akser, som lader flere flader bearbejdes i en enkelt opsætning og fjerner genspændingsfejl fra processen.
Fire strukturelle typer og hvad hver enkelt håndterer
Inden du sammenligner slag og akseantal, skal du afregne spindelretningen. Det bestemmer spånevakueringen, hvordan fræseren når delen, og hvor meget af snittet operatøren faktisk kan se.
| Type | Spindel | Typisk arbejde | Hovedbegrænsning |
|---|---|---|---|
| Lodret | Lodret, Z axis downward | Ansigter, lommer, formflader, boring og anboring | Spånevakuering fra dybe hulrum |
| Vandret | Vandret | Slidsning, sideflader af kassetype, kraftig spåntagning | Det er mindre bekvemt at holde arbejde og se |
| Universal | Justerbart eller drejeligt hoved | Vinkelfunktioner, flere ansigter i en opsætning | Lidt lavere stivhed end et dedikeret design |
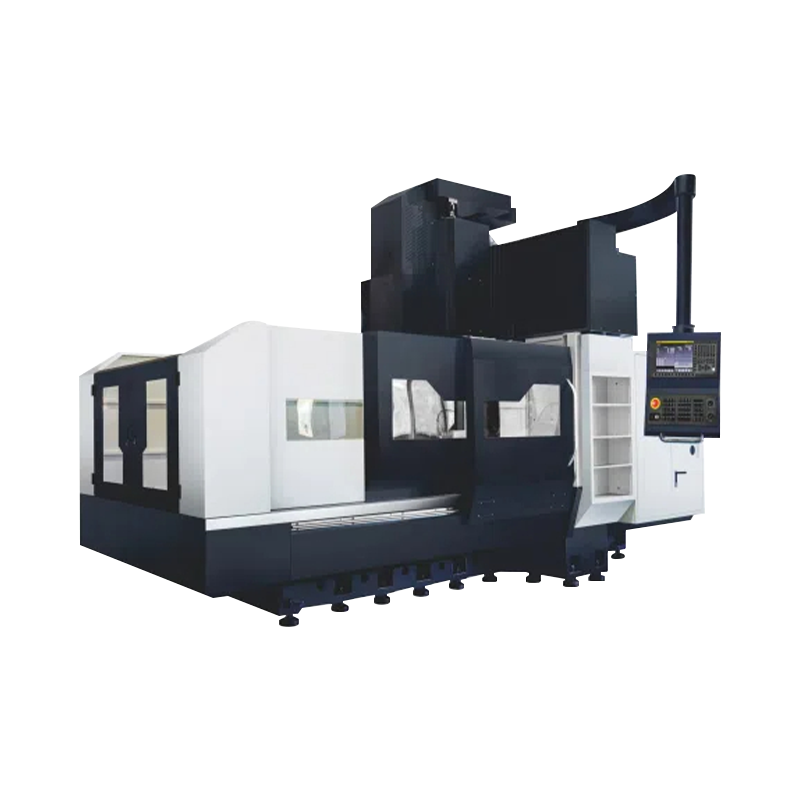
| Dobbelt søjle | Lodret, carried on a bridge | Store dele, lange rejseafstande | Gulvplads og købspris |
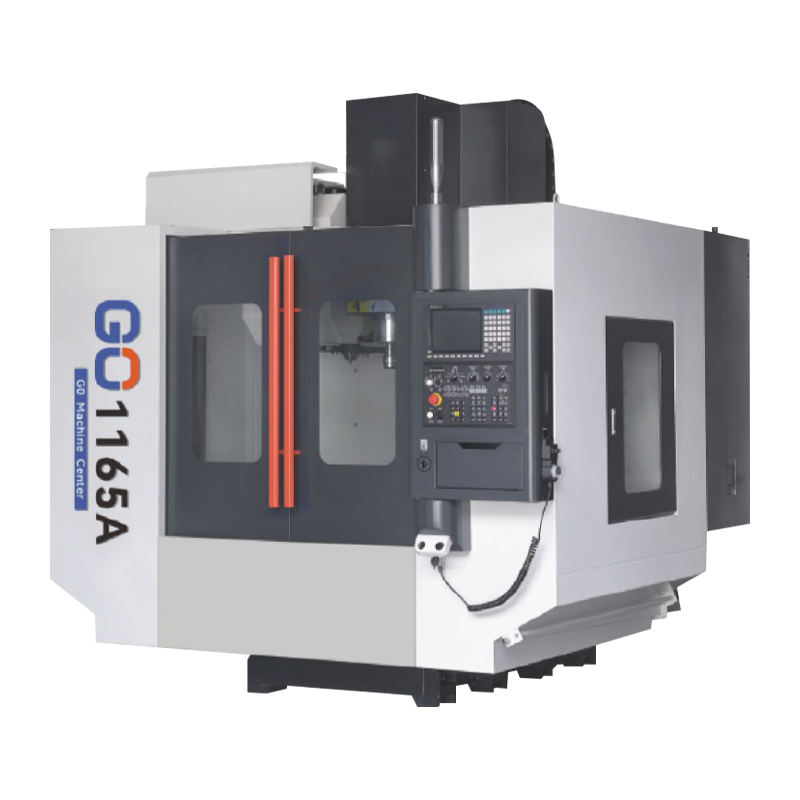
Lodret er standarden for generelt jobarbejde. Operatøren ser lige ind i skærezonen, arbejdshold er ligetil, og et drejebord med fjerde akse kan tilføjes senere uden at genopbygge maskinen. Denne kombination er grunden til, at et vertikalt bearbejdningscenter bærer det meste af den daglige fræsebelastning på et almindeligt værksted.
 Lodret Machining Centre Det vertikale bearbejdningscenter er et højtydende CNC-bearbejdningsudstyr, der er egnet til præcisionsbearbejdning af komplekse dele. Den anvender en højpræcisions C3-niveau bold... Se produkt →
Specifikationer, der faktisk flytter prisen
To maskiner kan angive den samme X-aksevandring og stadig afvige med en faktor på to i pris. Afstanden sidder under overskriften rejsetal. Tjek disse punkter en efter en:
- Bordstørrelse og brugbar rejse. Træk pladsen fra skruestik, armaturer og ethvert drejebord. En 800 mm X slaglængde med en 150 mm armatur giver ca. 650 mm til delen.
- Spindel tilspidsning og kraft. BT40 dækker det meste mellemkrævende arbejde. BT50 og højere drejningsmomenter passer til tung spåntagning i stål.
- Spindelhastighedsområde. En høj tophastighed hjælper værktøj med lille diameter og aluminium, men skrubbearbejdningsydelsen bestemmes af drejningsmomentet i den nederste ende af området.
- Hurtiggang og skærende tilspændingshastigheder. Hurtige hastigheder reducerer luftskæringstiden; skærefremføringshastigheder skal angives ved en angivet skæredybde, ikke isoleret.
- Positionerings- og gentagelsespositioneringsnøjagtighed. Det er to separate numre. Gentagelsesnøjagtighed styrer batch-konsistens; positioneringsnøjagtighed styrer, hvor tæt værktøjet når det programmerede punkt.
- Værktøjsmagasinkapacitet og skiftetid. Et lille magasin betyder hyppige stop, og chip-til-chip-tid akkumuleres over et skift.
- CNC-system og styrede akser. Bekræft ved accept, hvilke funktioner der er aktiveret, i stedet for at acceptere et løfte om, at de kan tilføjes senere.
- Fjernelse af spåner og håndtering af kølevæske. I dybe lommer og rømmearbejde forårsager spånopbygning defekter tidligere end slid på værktøjet.
Fræsning eller drejning: Tilpas maskinen til emnet
Købere vælger ofte udstyr ud fra, hvad der allerede er på gulvet i stedet for på geometrien foran dem. En mere sikker tankerækkefølge starter med delen:
- Roterende dele såsom aksler, muffer, flanger og beslag kører hurtigst på en drejebænk eller en vandret drejecenter .
- Prismatiske dele som plader, huse, beslag og formindsatser hører til på en fræsning m/c.
- Dele, der kombinerer begge funktioner, såsom et ventilhus med fræsede puder, skal enten have to operationer eller en gang på en drejemølleplatform.
Hvis den samme maskine skal dække begge familier, er en treakset lodret fræser det mere praktiske udgangspunkt. Hvis arbejdsbyrden i vid udstrækning er aksel-type produktion, er det at købe en mølle først, simpelthen den forkerte ordre.
Komponenter, der bestemmer langsigtet nøjagtighed
Indledende nøjagtighed kommer fra montering. Nøjagtighed efter fem år kommer fra delene selv. Rangeret efter effekt på den færdige overflade er disse ting værd at spørge en leverandør om:
- Spindel samling. Lejearrangement, forspænding og termisk opførsel afgør, om overfladekvaliteten holder i toppen af hastighedsområdet.
- Føringsveje. Kasseveje modstår tunge skærebelastninger; lineære skinner tillader hurtigere strømfald og holder nøjagtigheden længere. Valget skal følge skæretypen, ikke en generel præference.
- Kugleskruer. Forspændingsklasse og ledning påvirker sløret, og hvor gentagne gange aksen vender tilbage til position.
- Støbninger. Harpiks-sandjern, korrekt ældet og generøst proportioneret, dæmper vibrationer. En let seng transmitterer det, og resultatet fremstår som pladdermærker på emnet.
- CNC system. Styringen bestemmer, hvilke cyklusser der er tilgængelige, og hvordan maskinen kan forlænges senere.
For store, tunge arbejdsemner bevæger strukturen sig op til et broagtigt design, hvor spindlen bæres på en tværbjælke og bordet forbliver fast, så maskinen ikke skal flytte delens masse.
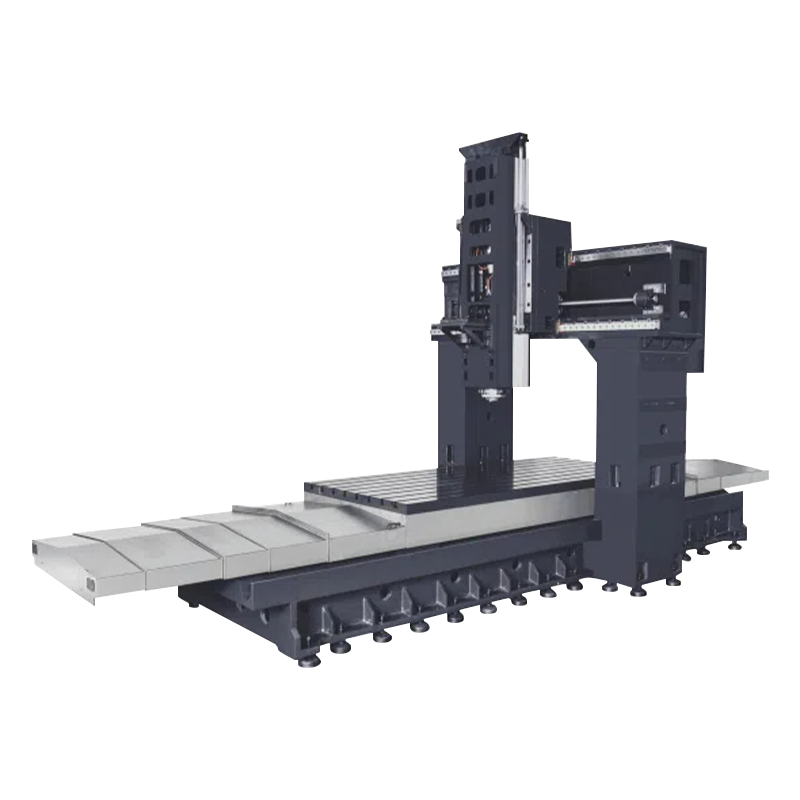 Dobbeltsøjlebearbejdningscenter Bore- og anboringsmaskiner bruger højkvalitetskonfigurationer, såsom 'Gintech PMI', 'Shangyin HIWIN' eller 'THK' C3-grade kugleskruer, P4-grade lejer, 'Speedcn' dire... Se produkt →
Fire fejl, købere bliver ved med at gentage
- Køb på rejser alene. En maskine, der passer til delen på papir, passer muligvis ikke til armaturet, drejebordet og kølevæskeafskærmningerne.
- Valg af spindel efter tophastighed. En 12.000 rpm spindel med lavt drejningsmoment går i stå i et kraftigt ståludskæring, mens en langsommere, mere drejningskraftig spindel afslutter det samme job uden at klage.
- Undervurderer spån- og kølevæskestyring. Fangede spåner skæres igen ved næste gennemløb, hvilket viser sig som dårlig finish og accelereret skærslid snarere end som en åbenlys fejl.
- Accepterer statiske geometriresultater uden et testsnit. Geometritjek bekræfter justering, men kun et testsnit på dit eget materiale ved dine egne parametre bekræfter, at maskinen vil holde tolerance i produktionen.
Hvor en konventionel fræsning M/C stadig giver mening
Ikke alle job har brug for en CNC-kontrol. I vedligeholdelsesværksteder, værktøjsarbejde i ét stykke og træningsmiljøer, koster en manuel knæ-fræser med drejehoved og håndmater mindre, opstilles hurtigere og er nemmere for en ny operatør at nærme sig.
En universel løftebordsmaskine i denne klasse håndterer flade flader, kantede overflader, slidser og kilespor. Det kan ikke matche repeterbarheden af en servodrevet akse, men hvor efterspørgslen aldrig krævede den repeterbarhed i første omgang, er kløften ligegyldig.
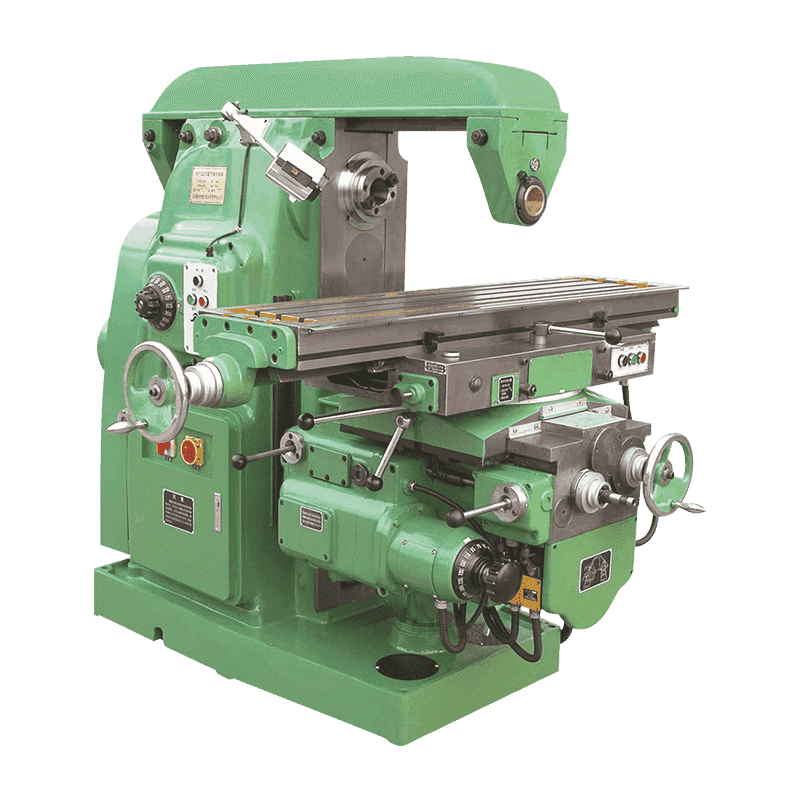 X6132 Universal Løftebord Fræsemaskine Produktintroduktion og brug Denne værktøjsmaskine er en slags stærk metalskæremaskine, værktøjsmaskinen har stærk stivhed, et bredt fremføringshastighedsområde og kan ... Se produkt →
Accepttest og daglig pleje
Kør accept på dine egne dele. Leverandørleverede prøvestykker er nyttige til sammenligning, men de gengiver sjældent materialet, fastgørelsen eller tolerancerne for den virkelige produktion.
- Kontrol af geometri. Kontroller rethed, firkantethed og spindelens radiale udløb i forhold til de offentliggjorte tal før afmelding.
- Prøveskæring. Bearbejd dit materiale med dine normale parametre og mål den færdige overflade mod tegningstolerancen.
- Kontinuerlig løb. Kør en fire til otte timers cyklus og se spindeltemperatur, aksedrift og gentag nøjagtighed på tværs af skiftet.
- Daglig rutine. Fjern spåner, tjek smøringen og bekræft kølevæskekoncentrationen før dagens første snit.
- Kvartalsvis inspektion. Kontroller kugleskruens slør og føringsbanens tilstand, og niveller maskinen igen, hvis fundamentet har flyttet sig.
Bring det tilbage til maskinen på dit gulv
En fræsning m/c vælges på tre ting: delenes geometri, det reelle størrelsesområde, du vil køre, og værktøj-til-værktøj-produktiviteten, som hvert skift kræver. Afgør dem først, og specifikationslisten skriver stort set sig selv.
Ningbo Hongjia CNC har bygget metalskæringsudstyr siden 2006, med et katalog, der dækker horisontale dreje- og fræsecentre, lodrette drejebænke, fræsecentre og konventionelle maskiner. Et vertikalt bearbejdningscenter dækker hovedparten af almindeligt fræsearbejde, en dobbeltsøjlet struktur dækker store dele, og en universel løftebordsfræser udfylder hullet, hvor en CNC-styring slet ikke er påkrævet.
Hvis du ønsker, at udvalget skal kontrolleres i forhold til specifikke tegninger og tolerancer, så send deldetaljerne i stedet for at gennemse kataloget alene. Baggrunden for fremstillingsoperationen er angivet på om Ningbo Hongjia CNC side.
