




Tøv ikke med at kontakte, når du har brug for os!
 Hjem / Nyheder / Industri -nyheder / Præcisionsbearbejdning til medicinsk udstyr: Udstyr, materialer og kvalitetsstandarder
Præcisionsbearbejdning til medicinsk udstyr: Udstyr, materialer og kvalitetsstandarder
 2026.10.28
 Industri -nyheder
Hvert citat til medicinske komponenter indeholder et øjebliks dømmekraft. En knogleskruetegning viser gevindstigning, hoveddiameter og et tolerancebånd på nogle få mikron. Leverandøren skal beslutte, om processen kan holde den, ikke kun én gang, men for hver del af partiet. Den beslutning er, hvor præcisionsbearbejdning af medicinsk udstyr for alvor begynder. Den bestemmer maskinen, værktøjsbanen, kølevæskestrategien, målemetoden og dokumentationssporet.
Hvad tæller som præcisionsbearbejdning til medicinsk udstyr
Præcisionsbearbejdning til medicinsk udstyr er en kontrolleret fremstillingsproces, hvor CNC-udstyr producerer komponenter med dimensioner, overfladekvalitet og materialeintegritet, der er repeterbare nok til at bestå regulatorisk kontrol og fungere sikkert i den menneskelige krop. I praksis betyder det flere krav, der går ud over en grundlæggende maskinspecifikation.
- Kritiske dimensioner har almindeligvis brug for tolerancebånd fra ±0,005 mm til ±0,013 mm.
- Krav til overfladefinish kan kræve Ra 0,4 µm eller lavere på implantatoverflader.
- Kanterne skal være gratfri, uden udtværet materiale, der kan skjule revner eller forurening.
- Materialeidentitet og produktionsregistreringer skal forblive sporbare fra barlager til færdigt udstyr.
Disse krav er ikke adskilte. En dårligt stiv maskine kan tillade skravling, som skader overfladefinishen. En termisk ustabil spindel kan forårsage drift over et langt produktionsforløb, hvilket bryder repeterbarheden. Det praktiske resultat er, at bearbejdning af medicinsk udstyr kun er så god som maskinplatformen, værktøjsstrategien og procesdesignet.
| Enhedskategori | Typiske komponenter | Vægt på bearbejdning |
|---|---|---|
| Dele i implantatkvalitet | Knogleskruer, rygmarvsbure, acetabulære skaller | Tætte diametre, gevindformer, Ra 0,4 µm eller lavere |
| Kirurgiske instrumenter | Griber, sakse, håndtag, trokarer | Gratfrie kanter, gentagelige pasformer, korrosionsbestandig finish |
| Diagnostiske og bærbare huse | Indkapslinger, stik, sensorlegemer | Tynde vægge, præcise hulpositioner, fine udvendige overflader |
Materialer Form Både delen og maskinvalget
Materialelisten for medicinsk udstyr opdeles i to brede grupper: biokompatible metaller og højtydende polymerer. Hver gruppe lægger forskellig belastning på værktøjsmaskinen og skæreværktøjet.
Biokompatible metaller
Rustfrit stål, titanlegeringer og kobolt-krom er almindelige for implantater, fikseringsanordninger og kirurgiske instrumenter. Titanium er stærkt og korrosionsbestandigt, men det har også dårlig varmeledningsevne og en stærk tendens til at hærde. Det kræver stabilt spindelmoment, stiv værktøjsfastholdelse og en disciplineret kølevæskestrategi.
Medicinske polymerer
PEEK, PEI og andre tekniske polymerer forekommer i spinale interbody-enheder, instrumenthåndtag og radiolucente komponenter. Bearbejdning af polymerer kræver skarp geometri, kontrolleret varme og ren spånevakuering for at undgå smeltning eller rivning af materialet. En maskine, der producerer en god ståldel, producerer ikke automatisk en god PEEK-del.
Når du vælger udstyr, er spørgsmålet ikke kun, om maskinen kan skære disse materialer. Spørgsmålet er, om spindlen, kølevæskeleveringen, spånstyringen og aksestivheden kan holde den krævede tolerance over et fuldt produktionsskift.
Drejeoperationer, der definerer implantat- og instrumentkvalitet
Mange ortopædiske komponenter starter som stang- eller stanglager. Knogleskruer, stiftindsatser, drivaksler, prøveinstrumenter og gevinddannende komponenter har alle cylindriske egenskaber, der produceres mest effektivt ved drejning. I disse job er beslutningen ikke blot tilførselshastighed. Det er, om spindlen, tårnet og værktøjsbanen kan opretholde en stabil skæredybde i hærdede eller arbejdshærdende legeringer.
Butikker, der har brug for en mekanisk stabil platform til denne type arbejde, starter ofte med et præcisionsdrejecenter designet til lav vibration og god termisk adfærd. Maskinen skal have et gentageligt forhold mellem spindlen, værktøjsspidsen og den færdige diameter over lange cyklusser. Når først det grundlæggende forhold er stabilt, kan resten af processen optimeres omkring værktøj, kølevæsketryk og måling i processen.
 NC110 præcisionsmekanisk spindel vandret drejecenter Designet til stabil, lille cylindrisk drejning, kombinerer dette center en hydraulisk tre-kæbepatron og indbygget højhastighedsspindel med en stiv struktur for gentagelig præcision og effektiv skæring. Se produkt →
For små cylindriske dele er drejecentret ofte den højeste risikooperation i hele processen. Hvis drejningen er ustabil, kan ingen grad af nedstrøms fræsekorrektion genoprette tolerancen.
Fræsning og boring til komplekse geometrier og hulmønstre
Kirurgiske instrumenthuse, boreguider, knogleskæringsguider og diagnostiske kabinetter indeholder ofte fræsede lommer, tynde baner og flere huller. En enkelt opsætning på et kompetent bearbejdningscenter er normalt sikrere end at flytte en del gennem flere manuelle maskinstadier.
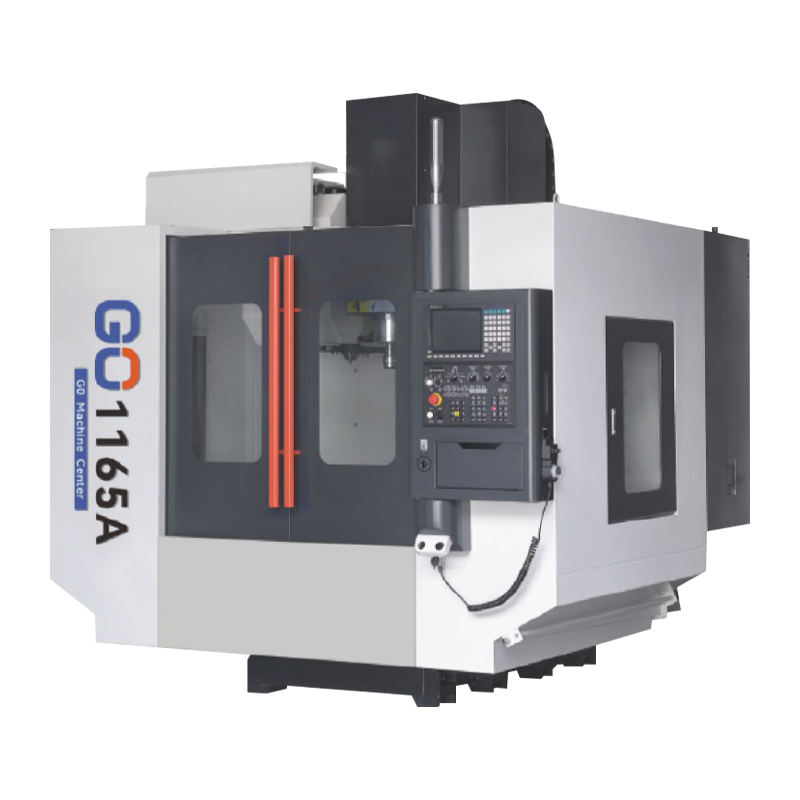
Til arbejde med medicinsk udstyr har et bearbejdningscenter brug for mere end aksehastighed. Den har brug for forudsigelig stivhed, god spånevakuering og nok programkapacitet til at håndtere fine efterbehandlinger og snævre positionstolerancer. Højhastighedsbore- og anboringsoperationer stiller også store krav til synkroniseret aksebevægelse og repeterbarhed ved værktøjsskift.
 1165A High-Speed High-Precision Heavy-Duty Machining Center Med en bred, tung belastning, importerede lineære føringer og forspændte akseskruer, understøtter dette bearbejdningscenter højhastighedsboring, anboring og finfinishing til medicinske dele med snæver tolerance. Se produkt →
Typiske medicinske bearbejdningssekvenser på en CNC-fræser
- Planfræs kritiske parringsflader for at etablere fladhed.
- Afslut konturlommer og hulrum med lette radiale snit.
- Bor og riv styrehuller, der flugter med ledsagende komponenter.
- Afgrat og kontroller kanterne, før delen flyttes til rengøring og inspektion.
Kvalitetssystemer og proceskontrol, der beskytter patienter
Maskinen selv skaber kun geometri. Systemet omkring det skaber tillid. Ved fremstilling af medicinsk udstyr er en enkelt god første artikel ikke nok. Processen skal levere det samme resultat i parti efter parti, på forskellige operatører, forskellige skift og forskellige råvarebatcher.
Proceskontrol
- Underprocessing, før kritiske funktioner er færdige
- Værktøjsslidovervågning og automatisk kompensation
- Kølevæsketryk og temperaturkontrol
- Maskinkalibreringsregistreringer knyttet til produktionsbatcher
Dokumentation Virkelighed
En medicinsk proces skal muligvis opfylde ISO 13485-kravene. CNC-maskinbyggeren certificerer ikke din enhed, men den bør levere kalibreringsdokumentation, elektriske og mekaniske specifikationer og vedligeholdelsesvejledning, der understøtter din validering. Uden disse optegnelser er en maskine kun hardware.
Når du sammenligner udstyr, så se på, hvordan kontrol- og cyklusdesignet understøtter gentagelig produktion. Gennemgå især, hvordan moderne dreje- og fræseplatforme opnår bearbejdningsnøjagtighed på mikronniveau.
Du kan også sammenligne maskinens adfærd ud fra vinklen for termisk drift, spindelbelastningsovervågning og drejningsmomentkurver i stedet for kun aksehastighed. Det er de parametre, der afgør, om en stram tolerance overlever kontakt med et vanskeligt materiale.
Vejen til bearbejdningsnøjagtighed på mikronniveau afhænger af mere end en encoder med fin opløsning.Valg af partner til Precision Medical Manufacturing
En værktøjsmaskine er et langsigtet køb. For fremstilling af medicinsk udstyr er det vigtige ikke kun resultatet af den første artikel, men systemets opførsel over tusindvis af cyklusser. Den rette maskinpartner bør være i stand til at forklare, hvordan dens udstyr håndterer vanskelige legeringer, termisk vækst, spånevakuering, kølevæskelevering og servicerespons.
Hongjia CNC har mere end 20 års erfaring med maskinbygning, en årlig produktionskapacitet på 1.000 maskiner og mere end 500 kunder. Den baggrund har betydning, fordi det betyder, at bygherren har set den praktiske side af metalskæring, ikke kun markedsføringssiden. Du kan læse mere om Hongjia CNCs tilgang til maskinbygning og fremstillingserfaring.
Mere om Hongjia CNC's maskinbygningsbaggrund.De enheder, der ender i en operationsstue, kan ikke bære en advarselsmærkat, der siger "operatørens færdighed påkrævet." De bærer, om end underforstået, den gentagne præcision af det produktionssystem, der har lavet dem. Præcisionsbearbejdning til medicinsk udstyr gør kun tegninger til den virkelighed, når udstyr, proces og kvalitetskontrol alle fungerer som ét system.
