


Tøv ikke med at kontakte, når du har brug for os!
 Hjem / Nyheder / Industri -nyheder / Fem-akset CNC-bearbejdning: Hvordan det virker, hvad det koster, og hvornår det betaler sig
Fem-akset CNC-bearbejdning: Hvordan det virker, hvad det koster, og hvornår det betaler sig
 2026.11.18
 Industri -nyheder
En hydraulisk manifold med tolv krydsborede huller i sammensatte vinkler lander på skrivebordet for tilbud. På en tre-akset mølle har den brug for fem opstillinger og fem armaturer, og alene den tredje opsætning introducerer en lokaliseringsfejl på cirka 0,03 mm, som hver senere operation skal leve med. På en femakset maskine kører den samme del i en fastspænding.
Den sammenligning er hele business casen. Fem-akset CNC vinder ikke arbejde, fordi det ser avanceret ud; den vinder, fordi den sletter opsætninger, og sletning af en opsætning sletter en armatur, en re-clamp, en operatørvurdering og et lag af tolerancestak, som ingen kan kontrollere bagefter. Hvis en delfamilie på dit gulv stadig har brug for fire eller flere opsætninger, er fem-akser værd at modellere seriøst. Hvis den har brug for en, er kapitalen normalt bedre brugt på kapacitet, du vil bruge hver dag.
Hvad femakset CNC faktisk betyder
Fem-akset CNC er ikke én maskintype. Den beskriver ethvert bearbejdningscenter, der kan positionere eller drive skæreværktøjet langs tre lineære akser - X, Y og Z - plus to roterende akser valgt fra A (rotation omkring X), B (rotation omkring Y) og C (rotation omkring Z). Akseantallet betyder langt mindre end driftsformen: positionel eller samtidig.
3 2 positionsbearbejdning
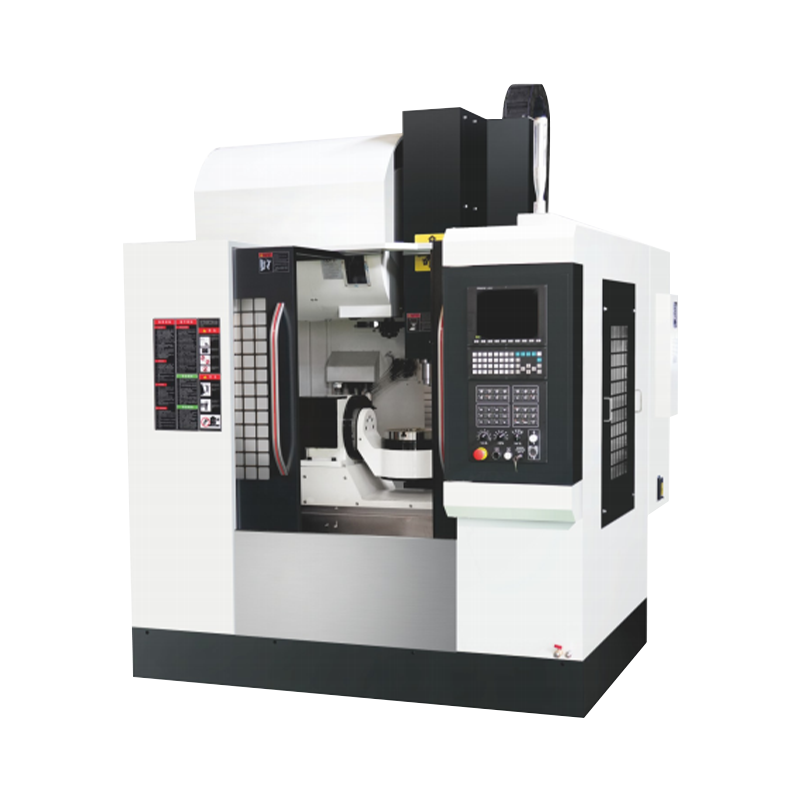
De to roterende akser indekserer til en vinkel og klemmer. Skæring sker derefter præcis, som det ville på en tre-akset maskine, kun fra en anden retning. De roterende akser opfører sig som armaturer lavet af metal: Orienteringsændringer tager sekunder, og en låst roterende samling er tæt på en solid støbning i stivhed. Til det meste job-shop-arbejde - beslag, huse, plader med vinklede flader - giver 3 2 størstedelen af fordelene ved en brøkdel af programmeringsindsatsen.
Samtidig fem-akset bearbejdning
Alle fem akser interpolerer sammen, så værktøjsaksen følger overfladen. Dette er, hvad pumpehjul, blisks, blade, implantater og dybe formhuler kræver, og det er også den tilstand, der gør, at underskærings- og krydshuller kan nås uden at blive genfikseret. Det kræver CAM med maskinsimulering, en postprocessor, der er bevist på skrot, og operatører, der forstår roterende grænser og singulariteter.
| Konfiguration | Hvordan maskinen opfører sig | Typisk brug | Programmeringsindsats | Stivhed |
|---|---|---|---|---|
| 3-akset | Fast spindel; del flyttet manuelt mellem opsætninger | Prismatiske dele med træk på to eller tre flader | Lav | Højest |
| 3 2 positionsbestemt | Roterende akser indeks og klemme; skære bliver i en fast orientering | Vinklede flader, krydshuller, femkantsarbejde i en fastspænding | Moderat | Høj når den er fastspændt |
| Samtidig 5-akse | Alle akser interpolerer, mens værktøjet er i snit | Løbehjul, blade, forme, underskårne funktioner | Høj — simulering og et verificeret indlæg påkrævet | Lavest, especially with rotary mass in the head |
De tre maskinbyggerier og hvad de gør ved dit opsætning
Hvor de roterende akser fysisk sidder, ændrer stivhed, arbejdsomslag og vægten af den del, du kan holde. Tre layouts dækker næsten alt på markedet.
- Hoved/hoved: begge roterende akser bor i spindelhovedet, så bordet forbliver fladt og kan bære tunge eller akavede dele. Straffen er at flytte massen højt i strukturen, hvilket begrænser størrelse og stivhed - mest almindeligt på mindre maskiner.
- Hoved/bord: en roterende akse i spindlen, normalt B, og en i bordet, normalt C. Dette er det mest almindelige kompromis: Brugbar stivhed, en praktisk kappe og god adgang til mellemstort arbejde.
- Bord/bord (trap): begge akser sidder i bordet og vipper og roterer emnet. Meget nøjagtig og stiv for dele, der passer, men taphætterne delvægt og tyngdekraften, der virker på et tungt emne, viser sig som positioneringsfejl på de roterende enkodere.
Kontroller det roterende drejningsmoment i forhold til den del, du faktisk har til hensigt at køre. En tabel vurderet til 200 kg statisk holdekapacitet kan vurderes til en tredjedel af dette, når aksen skal accelerere belastningen, og den dynamiske figur er den, der overlever kontakt med en cyklustid.
Hvor pengene kommer tilbage
Fem-akset tilbagebetaling ser sjældent ud som en hurtigere cyklus. Det vises som timer fjernet fra forsiden og bagsiden af cyklussen, og som defekter, der holder op med at ske.
Eliminering af opsætning
En del med fire opsætninger, der bliver en del med én opsætning, fjerner tre armaturer, tre prøvekørsler og tre muligheder for at belaste emnet den forkerte vej rundt. Hvor en opsætning koster 45 til 90 minutters spindel-tomgangstid, bærer denne linjepost ofte sagen.
Kortere, stivere værktøjer
Dybe hulrum på en tre-akset maskine tvinger lange værktøjer, og afbøjningen stiger med kuben af udhæng. Ved at vippe hovedet kan du nå den samme funktion med et værktøj, der er 30 til 40 procent kortere, hvilket kan multiplicere stivheden flere gange. Det synlige resultat er en bedre overfladefinish og længere værktøjslevetid; det skjulte resultat er færre semi-finish afleveringer.
Ét datum i stedet for en stak af dem
Tre opsætninger, der hver bidrager med 0,02 mm placeringsfejl, leverer ikke 0,02 mm samlet – i værste fald leverer de omkring 0,06 mm, og det dukker normalt op som en positionsbestemt forklaring mellem to funktioner, der er bearbejdet i forskellige opsætninger. En enkelt klemme kollapser, der stables til ét bidrag. Rigiditet ved kilden betyder lige så meget, hvorfor samme ræsonnement lægger sig bag vandrette drejecentre med høj stivhed .
Værktøjsaksekontrol på konturerede overflader
Med værktøjsaksen holdt nær overfladen normal, fortsætter en kugleskærer med at arbejde rundt om sin effektive diameter i stedet for at trække med en skærehastighed på næsten nul ved værktøjsspidsen. Stepover kan udvides lidt, og manuel poleringstid falder på en måde, der aldrig viser sig i et CAM-estimat.
De omkostninger, der sjældent optræder i tilbuddet
Maskinprisen er det mindst overraskende tal i projektet. Resten plejer at komme bagefter, i fakturaer og i timer.
- CAM og en verificeret postprocessor. En samtidig femakset stolpe er maskinspecifik og skal bevises på skrot, før den rører en kundedel. Budget for simuleringssoftware som et krav, ikke en mulighed.
- Programmeringstimer. En første samtidige værktøjsbane kan tage tre til ti gange så lang tid at programmere som et tilsvarende tre-akset job. Behold omkring 80 procent af arbejdsbyrden i 3 2 og reserver samtidige stier til funktioner, der virkelig har brug for dem.
- Operatør dygtighed. Roterende grænser, singulariteter, kollisionsbevidsthed og probing i processen absorberes ikke på en uge, og et trunion-styrt er en dyr måde at lære dem på.
- Værktøjsholdere og frigang. Korte, velafbalancerede holdere, flere af dem i magasinet, og tilstrækkelig plads til at holde hovedet ude af armaturet i alle vinkler.
- Bygning og serviceydelser. Fundamentarbejde, kølevæske- og spånstyring og en stabil omgivelsestemperatur, hvis de roterende enkodere forventes at holde nøjagtigheden over et fuldt skift.
- Vedligeholdelse og kalibrering. Roterende slør, encodertjek og geometriverifikation hører med i årsplanen fra dag ét, ikke efter det første batch uden for tolerance.
En praktisk test, før du forpligter dig
Kør dette mod tre måneders jobkort, ikke mod brochuren.
- Tæl de dele, der har brug for mere end to orienteringer. Hvis denne gruppe er under en femtedel af din arbejdsbyrde, kan 3 2 på en eksisterende vertikal maskine allerede dække den.
- Angiv de tolerancer, du i øjeblikket kæmper mod. Hvis problemet er en placeringsforklaring mellem funktioner på forskellige ansigter, løser fem-akser det. Hvis det er en størrelsestolerance på et enkelt ansigt, gør det det ikke.
- Model tilbagebetaling på opsætningstimer og efterbearbejdning i stedet for cyklustid. Skæretid på en femakset maskine er ofte ikke bedre end på en treakset maskine, og at citere det som en hastighedsforøgelse smigrer tallene.
- Priser alternativet ærligt: ekstra interne opsætninger i stedet for at underentreprise familien til en femakset butik. Ved lav volumen vinder underleverandøren normalt, og der er ikke bundet kapital.
Hvis din butik er bygget op omkring vending
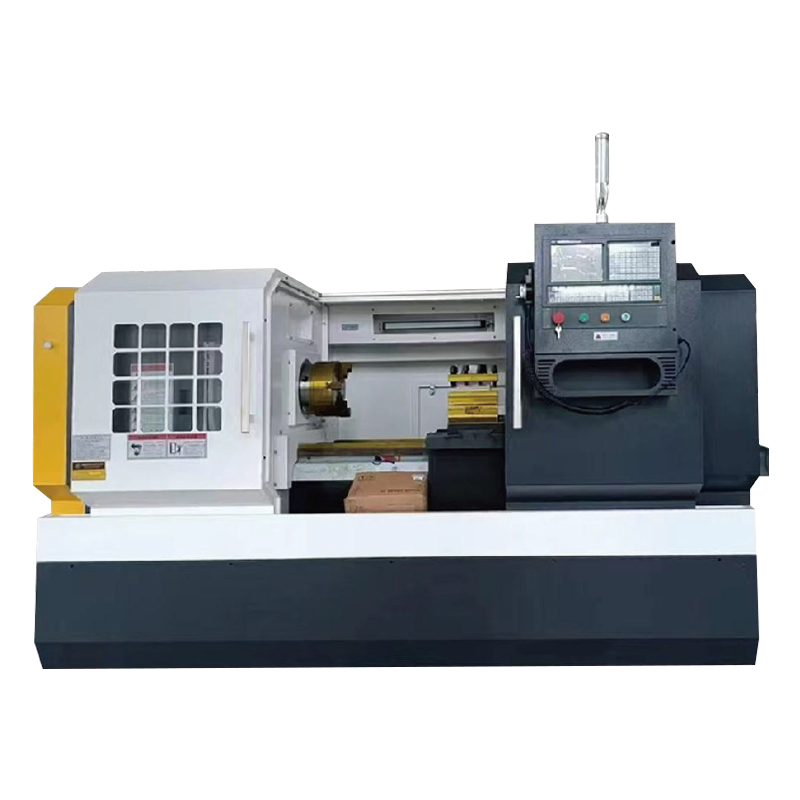
Ikke alle opsætningsproblemer behøver en femakset fræsemaskine. På aksel- og chuck-type dele kommer den første reelle gevinst normalt fra at afslutte flere operationer i én fastspænding på en drejebænk - den samme opsætning-elimineringslogik, anvendt på en anden spindelorientering.
Tre-akset synkrondrejning, med en C-akse, spændingsførende værktøj og en synkroniseret anden spindel, gør det muligt at bearbejde en aksel fra begge ender mod et henføringspunkt, med fræsede flade og tværgående huller færdig i samme cyklus. Det fjerner den anden operation, den anden armatur og den anden chance for at miste koncentricitet.
 NC-106D-Y 3-akset synkront vandret drejecenter Et tre-akset synkront drejecenter med drevet revolver og Y-akse, velegnet til at færdiggøre drejning, fræsning, boring og boring på aksler i færre opstillinger. Se produkt →
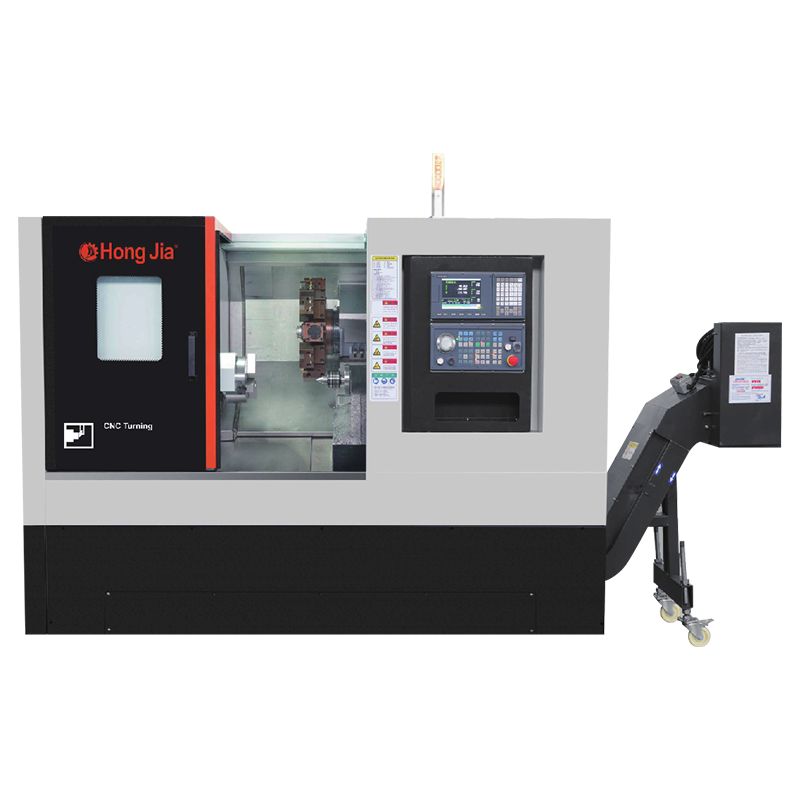
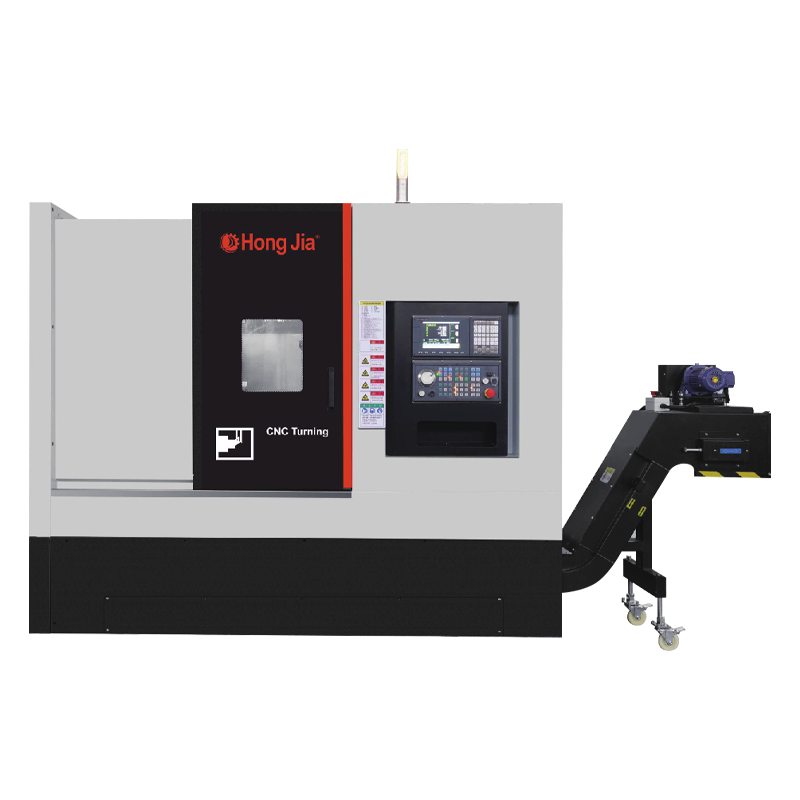
Hvor en del skal drejes, bores og bores i et enkelt slag, komprimerer et drejecenter med et drevet tårn og boreevne tre operationer til én. Økonomien er identisk med fem-akset arbejde: besparelsen sidder i armaturer, ikke i spindelhastigheden.
 T36P Drejning, Boring og Boring Horisontal Drejecenter Et vandret drejecenter til drejning, boring og boring af komplekse emner med høj stivhed og en 75 L udtrækkelig kølevæsketank. Se produkt →
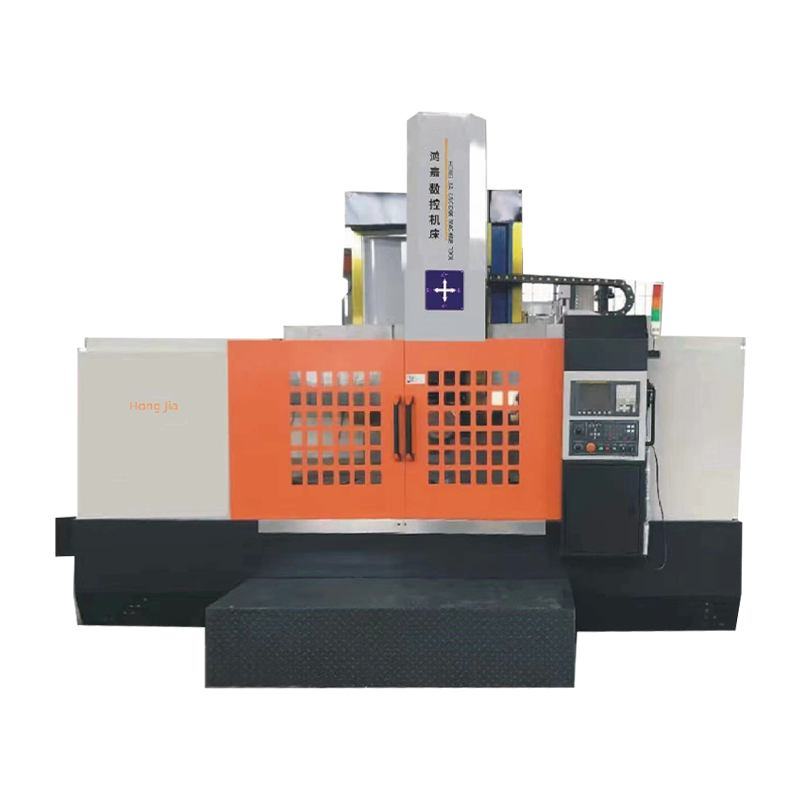
Til store prismatiske arbejder giver et dobbeltsøjlet bearbejdningscenter en arbejdskonvolut, en C-ramme ikke kan, og med et indekseringshoved dækker det vinklede flader i 3 2 uden at betale for fuld samtidig kontrol.
 Dobbeltsøjlebearbejdningscenter til store emner En dobbeltsøjlet bearbejdningscenterserie til store, tunge emner, med højstyrke støbejernsleje, portalbredder til 1400 mm og ilgang til 20 m/min. Se produkt →
Kataloget bag dette websted ligger på det tidligere stadie af den samme logik - horisontale drejecentre, lodrette drejebænke og bearbejdningscentre bygget op omkring at reducere, hvor mange gange en del er fastspændt; virksomhedens baggrund fastlægger produktionsgrundlaget bag. Hvis en delfamilie virkelig har brug for samtidige fem-akser, skal denne evne komme fra en maskine, der er designet til den. Hvad et drejecenter eller et 3 2 bearbejdningscenter kan, er at fjerne de opsætninger, der aldrig havde brug for fem akser i første omgang.
Klargøring af gulvet
Maskinen kommer længe før processen er stabil. Disse elementer afgør, om den første måned er produktiv eller smertefuld.
- Fundering og nivellering: følg kravene til last og anker, og kontroller derefter niveauet igen efter de første ugers skæring.
- Termisk stabilitet: roterende encodere og spindelvækst reagerer begge på temperaturudsving; et værksted, der varierer med ti grader på tværs af et skift, vil vise det i delene.
- Sondering og værktøjsdata: in-machine probing konverterer en fem-akset maskine fra en hurtig fræser til en selvkorrigerende, og det er den billigste forsikring mod fixturfejl.
- Bekræftelse: et ballbar-tjek og et testsnit på en kendt artefakt, inklusive roterende center-offsets, før noget kundearbejde frigives.
- Tørløb: bevis hvert nyt program i simulering, derefter i luften med døren lukket og derefter i aluminium, før det kommer i nærheden af en leverance.
Fem-akset CNC er et opsætnings-elimineringsværktøj med en høj adgangsbillet. Køb den, når delfamilien har sammensatte vinkler, krydsfunktioner eller en tolerancestabel, som tre opsætninger ikke kan holde - og køb den med CAM'en, postprocessoren og den uddannelse, der allerede er budgetteret, fordi det er dem, der konverterer aksetællingen til afsendte dele. Hvis det ærlige svar er, at to eller tre delnumre har brug for samtidig kontrol, mens resten kører glad i 3 2, så underentreprenør disse få og brug kapitalen på kapacitet, du vil indlæse hver uge.
