


Tøv ikke med at kontakte, når du har brug for os!
 Hjem / Nyheder / Industri -nyheder / Dele af en CNC fræsemaskine forklaret: Funktion, specifikationer og tips
Dele af en CNC fræsemaskine forklaret: Funktion, specifikationer og tips
 2026.09.02
 Industri -nyheder
Kernesvar: De essentielle dele af en CNC fræsemaskine på et øjeblik
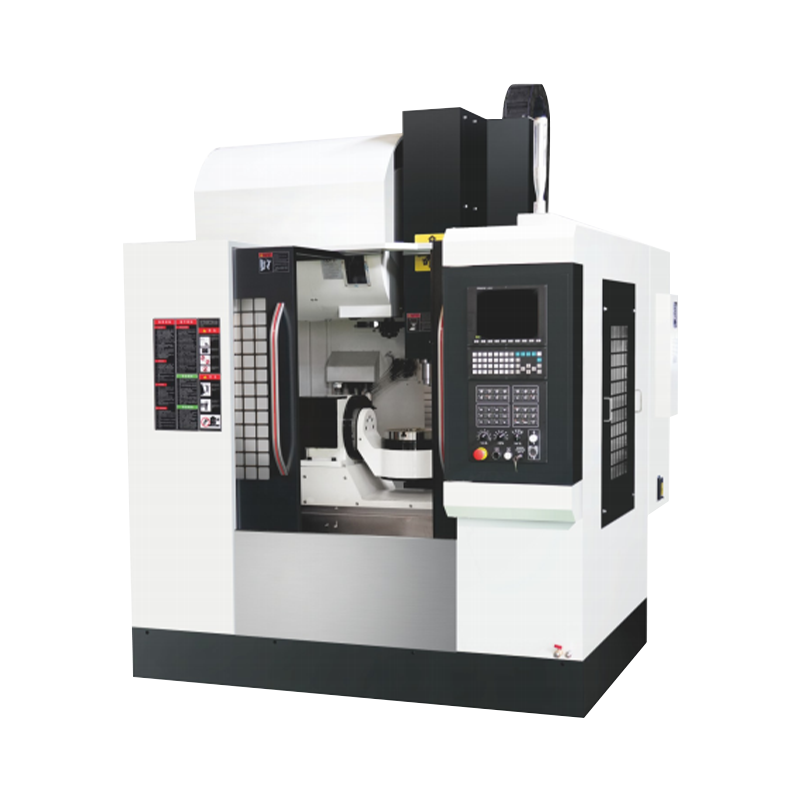
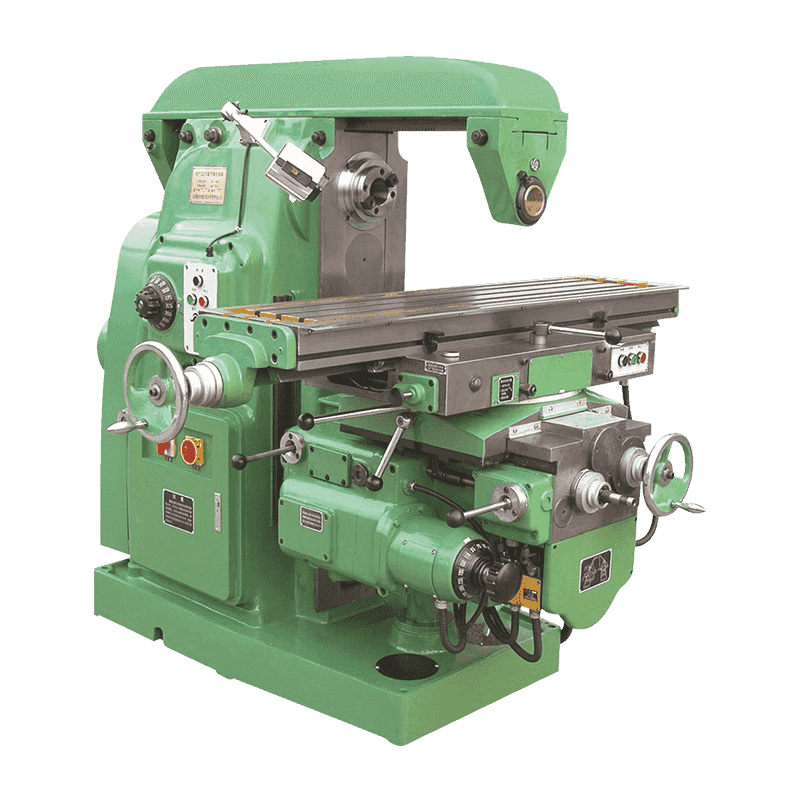
A CNC fræsemaskine er bygget af syv kernegrupper af dele: Maskinens bund og søjle, arbejdsbordet, spindelenheden, aksedrivsystemet (servomotorer, kugleskruer og lineære føringsveje), værktøjsmagasinet med dets automatiske værktøjsskifter, CNC-controlleren og køle- og smøresystemet. Hver af disse grupper har en direkte, målbar effekt på skærenøjagtighed, stivhed og daglig produktion, så at forstå, hvad hver del gør, er den hurtigste måde at evaluere, betjene eller vedligeholde en fræsemaskine korrekt.
Et typisk 3-akset lodret bearbejdningscenter kører en spindelhastighedsområde på 6.000 til 12.000 RPM , en arbejdsbordsrejse på ca 800 til 1.000 mm på X-aksen , og hurtige travershastigheder mellem 24 og 48 m/min. Afsnittene nedenfor opdeler hver del individuelt, forklarer, hvordan de interagerer under en bearbejdningscyklus, og viser, hvor dele til fræsemaskiner adskiller sig fra CNC-drejebænkedele, så købere ikke blander de to maskintyper sammen.
Hvordan bearbejdningsprocessen flyder gennem hver del
Det er nyttigt at forstå dele isoleret, men at se, hvordan de samarbejder under en enkelt bearbejdningscyklus, gør forholdet mellem dem meget klarere.
- 1 Fastspænding — arbejdsemnet fastgøres på arbejdsbordet gennem en skruestik, et fikstur eller en spændeplade.
- 2 Indlæsning af værktøj — den automatiske værktøjsskifter trækker den nødvendige fræser fra værktøjsmagasinet ind i spindlen.
- 3 Positionering — servomotorer driver kugleskruerne og bevæger bordet og spindelhovedet langs programmerede X-, Y- og Z-koordinater.
- 4 Skæring — spindlen roterer værktøjet med det programmerede omdrejningstal, mens kølevæske sprøjtes på skærezonen.
- 5 Efterbehandling — når alle værktøjsbaner er færdige, vender bordet hjem, og den færdige del fjernes til inspektion.
Nøglespindler og motorspecifikationer, der påvirker ydeevnen
En 15 kW spindelmotor kan skære cirka tre gange hurtigere i stål end en 5,5 kW enhed under samme værktøjsdiameter.
Spindlen og dens drivmotor er normalt den dyreste enkeltgruppe på en CNC fræsemaskine, og deres specifikation afgør, hvilke materialer og skæredybder maskinen kan håndtere. Fælles referenceområder omfatter:
- Spindelkraft: 5,5 kW til 15 kW til generelle vertikale bearbejdningscentre
- Spindelhastighed: op til 12.000 RPM på standardmodeller med højhastighedsspindler, der når 24.000 RPM
- Hurtig traversering: 24 til 48 m/min afhængig af servomotorens drejningsmoment og kugleskrueledning
- Positioneringsnøjagtighed: typisk indenfor ±0,005 mm på et velholdt aksesystem
Valg af den rigtige værktøjsholder og automatisk værktøjsskifter
Værktøjsholderen og den automatiske værktøjsskifter (ATC) arbejder sammen for at udskifte fræsere midt i programmet uden manuel indgriben. At få denne delgruppe rigtigt har stor indflydelse på cyklustiden og repeterbarheden.
Praktiske valgtips
- Tilpas værktøjsholderens konus (BT30, BT40 eller HSK) til spindelnæsespecifikationen, før du bestiller værktøj.
- Kontroller ATC-kapacitet — a 16 til 24 stationsmagasin dækker de fleste generelle fræseopgaver uden hyppige manuelle genbelastninger.
- Bekræft værktøjsskiftetid, da en hurtig skifter gennemsnit 1 til 2 sekunder pr. swap kan barbere meningsfulde minutter af et multiværktøjsprogram.
- Balancer værktøjsholdere over ca. 8.000 omdr./min. for at forhindre slid på spindellejer fra ubalance vibrationer.
CNC fræsemaskinedele vs CNC drejebænk Dele: Almindelige sammenblandinger
Købere, der er nye til CNC-udstyr, antager ofte en CNC drejebænk og en CNC fræsemaskine deler de samme delnavne, men flere komponenter tjener meget forskellige roller på hver platform. Tabellen nedenfor afklarer den mest hyppige forvirring.
| Del | På en CNC fræsemaskine | På en CNC drejebænk |
|---|---|---|
| Arbejdshold | Skruestik eller armatur boltet til et stationært arbejdsbord | Chuck, der roterer emnet mod et fast værktøj |
| Spindelrolle | Drejer skæreværktøjet, mens emnet forbliver stille | Drejer emnet, mens skæreværktøjet forbliver stille |
| Akse layout | Normalt X, Y og Z lineære akser | Normalt X og Z lineære akser med kontinuerlig C-akse rotation |
| Dele, der passer bedst | Lommer, slidser, flade flader, borede mønstre | Runde aksler, ærmer, gevind og tilspidsede dele |
Vigtige forskelle på delniveau mellem en CNC fræsemaskine og en CNC drejebænk.
Vedligeholdelsestjekliste for langsigtet delepålidelighed
De fleste delefejl på en CNC-fræser kan føres tilbage til spranget smøring eller forsinket rengøring frem for defekte komponenter. En enkel, ensartet tjekliste forlænger delens levetid betydeligt.
- Smør normalt kugleskruer og lineære føringsveje efter den tidsplan, der er fastsat af producenten hver 40. til 80. driftstime .
- Inspicer ATC-gribearmen og værktøjsspændemekanismen månedligt for slid, der kan tabe et værktøj midt i cyklussen.
- Rengør kølevæskefiltrene og kontroller koncentrationen ugentligt for at forhindre tilstopning af dyserne og overophedning af spindlen.
- Kontroller spindellejetemperaturen under opvarmning; en stabil læsning under 60°C efter 20 minutter indikerer generelt sunde lejer.
Sikkerhedsbemærkninger ved håndtering af bevægelige dele
Flere dele på en CNC fræsemaskine bevæger sig med høj hastighed eller bærer lagret energi, så nogle få sikkerhedsvaner bør aldrig springes over.
- Hold spindelskærmen og aksedækslerne lukket under enhver skærecyklus; Ræk aldrig ind i arbejdszonen, mens spindlen roterer.
- Lås maskinens strøm ude før servicering af ATC-magasinet, kugleskruerne eller kølevæskepumpen.
- Brug den korrekte værktøjsholder-balancegrad ved høje omdrejninger pr. minut for at undgå pludseligt udslyngning af værktøj.
- Bær kun snitsikre handsker, når spindlen er helt stoppet, aldrig mens den drejer.
Ofte stillede spørgsmål om CNC fræsemaskine Dele
Q Hvilken del slides hurtigst på en CNC fræser?
Skæreværktøjer og værktøjsholdere slides først, fordi de er i direkte kontakt med emnet, efterfulgt af kugleskruer og lineære føringer, hvis smøring forsømmes.
Q Kan det samme værktøj bruges på en CNC fræsemaskine og en CNC drejebænk?
Nej. En CNC-drejebænk bruger drejeskær og enkeltpunktsskæreværktøjer monteret i en fast værktøjsstolpe, mens en fræsemaskine bruger roterende endefræsere, bor og planfræsere, der holdes i spindlen.
Q Hvor ofte skal CNC-controlleren og drevdelene kontrolleres?
En grundlæggende inspektion af stik, køleventilatorer og backup-batterier hver tredje til sjette måned er normalt nok til at forhindre uplanlagt elektrisk nedetid.
Q Hvor kan jeg se komplette delkonfigurationer til en CNC-fræser?
Specifikationer for fuld spindel, akse og værktøjsmagasin for nuværende modeller er angivet på Hongjia CNC-produktsiden.
